
Как выбрать металлопрокат для промышленного проекта: критерии, стандарты и ошибки, которые дорого обходятся
Самое обидное в промышленном строительстве — когда конструкция прошла все расчёты, согласования и экспертизы, а потом её повело. Через три месяца. Не от землетрясения и не от урагана, а просто потому, что в спецификации стояла «сталь 09Г2С», а приехало что-то очень похожее по названию. Картина знакомая многим, кто работает с металлоконструкциями.
С этого и стоит начать.
Рынок остыл, а цена ошибки выросла
Потребление проката для металлоконструкций в 2025 году составило около 5,3 млн тонн. Это минус 12% к предыдущему году. На 2026-й прогнозы ещё пессимистичнее — ниже 5 млн тонн. Логика подсказывает: спрос падает, поставщики сговорчивее, можно выбирать и торговаться. На практике всё наоборот. Когда бюджет проекта трещит по швам, первое, что начинают резать, — металл. И вот тут начинается самое интересное.
Один неверно выбранный прокат — это не «ну перезакажем». Это деформация узла, ремонт на миллионы и разговор с заказчиком, который никто не хочет вести.
Три вещи, которые нельзя путать
Подбор металлопроката — это как с фильтром для воды. Для бытового крана и для промышленной линии принципы одни и те же: пропускная способность, давление, совместимость со средой. Только последствия разные. Со сталью ровно так же: «просто сталь» не существует. Есть марка, толщина и стандарт. Всё.
Толщина стенки — это не «примерно», а допуск. При входном контроле первым делом смотрят на фактическую толщину. И тут есть нюанс: «минусовый» допуск — не брак, если он в нормативе. Проблема начинается, когда проектировщик заложил номинал, а приехал прокат с допуском в минус. Расчётная несущая способность уже не та. Для листа это ещё и плоскостность, и точность прокатки, которые определяют, как деталь поведёт себя при резке и сборке. В спецификации нужно писать не только размер, но и стандарт на сортамент с допустимыми отклонениями. Иначе закупается «сталь вообще», а не элемент конструкции.
Марка стали отвечает на вопрос «в каких условиях это будет работать», а не «что дешевле». Для неответственных конструкций без особых нагрузок и агрессивных сред — лист Ст3 по ГОСТ 380. Но для строительных конструкций, которые считаются по нормам, важна не «марка» по ГОСТ 380, а класс прочности по ГОСТ 27772-2015 — С245, С255 и так далее. Они могут выплавляться из Ст3сп/пс, но нормируются уже по механическим свойствам и гарантии свариваемости. «Ст3» и «С245» — не полные синонимы. Для нагруженных элементов разница может оказаться критичной.
Карта марок для листового проката: от Ст10 до 40Х
Лист — это не «просто плоский металл». Один и тот же химический состав в сортовом прокате и в листе может вести себя по-разному: лист прокатывают с большими обжатиями, у него другая анизотропия свойств, другие допуски по плоскостности и толщине. Поэтому смотреть на марку нужно именно в контексте того, что вы покупаете — горячекатаный или холоднокатаный лист, какой толщины и по какому стандарту. Дальше — карта основных марок, которые встречаются в спецификациях на листовой прокат.
Углеродистые качественные: Ст10, Ст20, Ст35, Ст40, Ст45
Все они идут по ГОСТ 1050 и отличаются содержанием углерода — цифра в марке означает среднее значение в сотых долях процента. Чем выше цифра, тем прочнее лист и тем хуже он сваривается.
Лист Ст10 — самый мягкий и пластичный в этой линейке. Хорошо штампуется, цементируется, сваривается без ограничений. Из листа Ст10 делают детали, где нужна высокая пластичность или поверхностная твёрдость при вязкой сердцевине: прокладки, элементы холодной штамповки, двухслойные коррозионностойкие листы в качестве основного слоя. Для несущих конструкций — не тот выбор. Рабочий диапазон температур: от −40 до +450 °C.
Лист Ст20 — рабочая лошадка для сварных конструкций, которые несут нагрузку. Предел текучести в нормализованном состоянии — 235–245 МПа в зависимости от толщины и состояния проката, относительное удлинение — не менее 25%. Сваривается отлично всеми видами сварки, кроме случаев, когда деталь уже прошла химико-термическую обработку. Из листа Ст20 делают корпуса, обшивку, фланцы, патрубки, элементы котлов и теплогенерирующего оборудования. Если проектировщик написал «лист 20 мм Ст20» для сварной металлоконструкции — это, скорее всего, обоснованный выбор.
Лист Ст35 — уже середнячок. Свариваемость ограниченная: рекомендуется подогрев и последующая термообработка, особенно при толщине больше 10–12 мм. Из листа Ст35 делают детали, испытывающие статические и вибрационные нагрузки, но не требующие высокой прочности: оси, валы, тяги, диски. Если в спецификации стоит сварная конструкция из листа Ст35 — это повод остановиться и уточнить у проектировщика, действительно ли там нужна сварка, или узел можно перевести на болты.
Лист Ст40 — ещё один шаг по углероду. Свариваемость ограниченно свариваемая: сварка возможна, но с подогревом; для ответственных узлов рекомендуется последующая термообработка. Лист Ст40 идёт на коленчатые валы, шатуны, зубчатые колёса, болты, оси, плунжеры и другие детали, работающие при средних нагрузках. В листовом исполнении это чаще всего заготовки под последующую механообработку, а не элементы сварных каркасов.
Лист Ст45 — самый прочный в углеродистой линейке. После закалки твёрдость закалённых образцов — не менее 46 HRC, в отдельных случаях и режимах — до 55 HRC; временное сопротивление — до 600 МПа. Но именно из-за высокого углерода свариваемость заметно падает, появляется восприимчивость к холодному растрескиванию. Лист Ст45 берут для деталей, которые потом будут улучшаться или подвергаться поверхностной термообработке: вал-шестерни, шпиндели, кулачки, бандажи, матрицы. Сварные конструкции из листа Ст45 без специальной технологии — плохая идея.
Легированные: 30ХГСА и 40Х
Лист 30ХГСА — качественная легированная сталь по ГОСТ 4543. Хром, марганец, кремний дают хорошую прокаливаемость и износостойкость, а буква «А» в конце говорит о повышенной чистоте по вредным примесям. Свариваемость ограниченная: нужен тщательный прогрев перед сваркой и термообработка после, иначе в околошовной зоне появляются трещины. Из листа 30ХГСА делают высоконагруженные сварные узлы, элементы корпусной обшивки, кронштейны, тяги, а также заготовки под зубчатые колёса, валы, оси и плунжеры. Рабочая температура ответственных деталей — до 200 °C; выдерживает знакопеременные нагрузки.
Лист 40Х — легированная хромистая сталь, которую часто путают со Ст40 из-за похожей цифры. Но это другой материал. Хром (около 1%) повышает прокаливаемость и прочность, но нержавеющей сталь не делает. Свариваемость трудносвариваемая: для ручной дуговой и электрошлаковой сварки нужен предварительный подогрев, а после — термообработка; контактная сварка тоже требует последующей термообработки. Лист 40Х идёт на оси, валы, вал-шестерни, штоки, плунжеры, болты, полуоси, втулки и другие детали повышенной прочности. В листовом прокате это чаще заготовка под механическую обработку, чем элемент сварной конструкции.
Рессорно-пружинная: 65Г
Лист 65Г — особая история. Это рессорно-пружинная сталь по ГОСТ 14959 с содержанием углерода 0,62–0,7%. Она даёт высокую упругость и износостойкость, из неё делают пружины, рессоры, стопорные и упорные шайбы, диски сцепления, зажимные цанги, ножи и износостойкие полосы. Но главное: лист 65Г не применяется для сварных конструкций. Совсем. Сварка убивает её свойства, а склонность к трещинам делает соединение неработоспособным. Если видно 65Г в проекте сварного узла — это ошибка, а не «ну сварим аккуратно».
Низколегированные: 10ХСНД и 09Г2С
Лист 10ХСНД — низколегированная сталь по ГОСТ 19281. Хром, никель и медь в составе дают ей заметно лучшую атмосферную и электрохимическую стойкость по сравнению с обычными углеродистыми сталями. Сваривается всеми видами сварки без ограничений. Из листа 10ХСНД делают металлоконструкции промышленного назначения, спиральные камеры гидротурбин, баллоны под давлением, элементы железнодорожного подвижного состава, детали, работающие в условиях повышенной влажности. Толщина листа — от 0,4 до 160 мм, геометрия — по ГОСТ 19903-2015. Если проект предполагает агрессивную атмосферу или контакт с влажной средой, а бюджет не позволяет нержавейку — 10ХСНД часто оказывается разумным компромиссом.
Лист 09Г2С — универсал, о котором уже говорилось. Низколегированная, сваривается без предварительного подогрева при толщине до 40 мм, держит −70 °C, предел текучести от 265 МПа. Для горячекатаного листа применяется ГОСТ 19281-2014, геометрия — по ГОСТ 19903-2015. Толщины — от 0,4 мм до 160 мм в зависимости от производителя и назначения. Каркасы, фермы, мостовые опоры, рамные конструкции спецтехники, сосуды под давлением, трубопроводы, опоры и резервуары. Если нет ясности, что выбрать для ответственной сварной металлоконструкции в нормальных или холодных условиях — лист 09Г2С почти всегда будет разумной отправной точкой. Но именно «отправной», а не автоматической.
Сводка по листовым маркам
| Марка | Стандарт | Ключевое свойство листа | Свариваемость | Куда идёт лист |
|---|---|---|---|---|
| Ст10 | ГОСТ 1050 | Максимальная пластичность, штампуемость | Без ограничений | Штамповка, прокладки, двухслойные листы |
| Ст20 | ГОСТ 1050 | Баланс прочности и пластичности | Без ограничений | Сварные корпуса, обшивка, фланцы, котлы |
| Ст35 | ГОСТ 1050 | Прочнее Ст20, пластичность ниже | Ограниченная (подогрев) | Оси, валы, тяги, диски |
| Ст40 | ГОСТ 1050 | Прочнее Ст35 | Ограниченная (подогрев + термообработка) | Валы, шатуны, шестерни, болты |
| Ст45 | ГОСТ 1050 | Высокая прочность после закалки | Ограниченная (склонность к трещинам) | Вал-шестерни, шпиндели, кулачки |
| 30ХГСА | ГОСТ 4543 | Легированная, износостойкая | Ограниченная (прогрев + термообработка) | Высоконагруженные узлы, обшивка, заготовки |
| 40Х | ГОСТ 4543 | Легированная хромистая, прочная | Трудносвариваемая | Оси, валы, штоки, заготовки |
| 65Г | ГОСТ 14959 | Рессорно-пружинная, упругая | Не для сварки | Пружины, рессоры, ножи, шайбы |
| 10ХСНД | ГОСТ 19281 | Атмосферостойкая, низколегированная | Без ограничений | Гидротурбины, баллоны, подвижной состав |
| 09Г2С | ГОСТ 19281 | Хладостойкая, универсальная | Без ограничений (до 40 мм) | Каркасы, фермы, опоры, сосуды, резервуары |
Свариваемость: цифра, которую часто игнорируют
Углеродный эквивалент (Cэкв) — параметр, который многие просто не смотрят. А зря. По распространённой классификации для углеродистых и низколегированных конструкционных сталей: Cэкв ≤ 0,38 — сталь хорошо сваривается; 0,39–0,45 — удовлетворительно; 0,46–0,59 — ограниченно; ≥ 0,60 — плохо. Если Cэкв выше 0,45, как правило, нужен предварительный подогрев — иначе околошовная зона может дать трещины и закалочные структуры. Для ответственных сварных конструкций производитель обязан гарантировать свариваемость в сертификате. Не «подразумевается», а именно в сертификате.
Совместимость: там, где начинается гальваника
Промышленная конструкция почти никогда не состоит из одного металла. Сталь контактирует с бетоном, пластиком, резиной, алюминием, оцинковкой. И у каждого контакта свои правила.
Сталь и бетон. Арматура в бетоне работает в паре с бетонной матрицей. Поверхностная ржавчина до определённого предела не брак, если не снижает сечение. Глубокая коррозия — опасна. Закладные детали и анкеры не должны быть в маслах или рыхлой ржавчине — сцепление падает. Бетон даёт щелочную среду, которая пассивирует сталь. Но только пока цел защитный слой. «Сталь в бетоне не ржавеет» — опасное упрощение. Она не ржавеет, пока бетон выполняет свою функцию.
Сталь и цветные металлы — главный источник гальванической коррозии. Два разнородных металла в присутствии электролита образуют гальваническую пару. Металл с более отрицательным потенциалом становится анодом и разрушается. В паре «нержавейка + углеродистая сталь» нержавейка — катод, углеродистая — анод. То есть ускоренно корродирует именно «обычная» сталь. Вывод простой: прямого контакта металлов с большой разницей потенциалов лучше избегать. Изолирующие прокладки разрывают цепь. Крепёж — из одного материала или с близкими электрохимическими свойствами.
Сталь и полимеры/резина. Тут опасность не в коррозии, а в старении и потере эластичности прокладок. Резиновые уплотнения в контакте с маслами или агрессивными жидкостями могут разрушаться быстрее металла — и изоляционная функция исчезает.
Логистика и хранение: деформация начинается до монтажа
Металлопрокат — не мешок с цементом. Его геометрия — часть несущей способности. Нарушили при перевозке или складировании — элемент может формально соответствовать марке и толщине, но не работать так, как рассчитано.
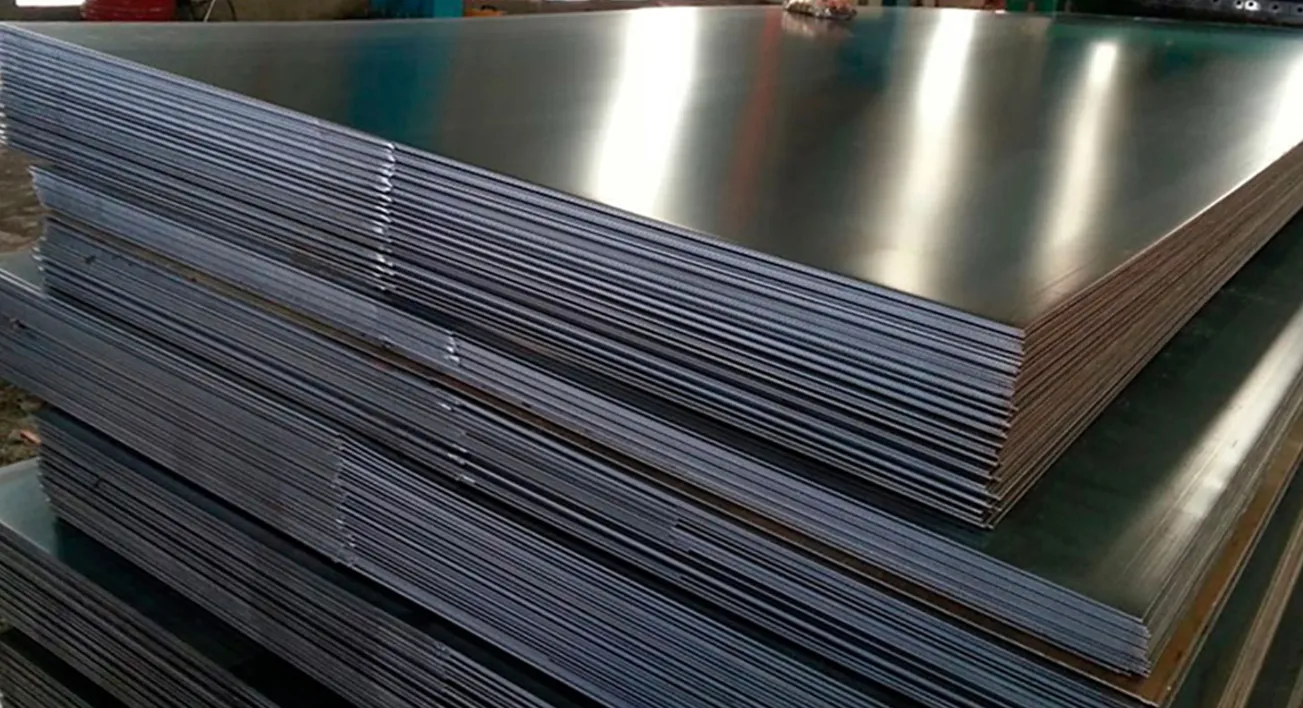
Транспортировка. Несущие элементы упаковывают, перемещают и транспортируют так, чтобы не допустить остаточных деформаций. Для листового проката наклон листов при формировании штабеля не допускается независимо от яруса. Укладка — плотными штабелями от борта до борта. Подкладок под пачками должно быть достаточно, чтобы исключить прогиб при перевозке. Нарушили — получили волнистость листа, которую потом без потери свойств не «выпрямить».
Складирование. Между пачками и связками — прокладки толщиной не менее 40 мм. Для элементов стальных конструкций при выгрузке и складировании — деревянные подкладки, расстояние между ними должно исключать остаточные деформации. Высота штабеля, как правило, не больше 1,5 м. Пачки вплотную к стенам, колоннам и оборудованию — не допускается. Профили и трубы — на ровной поверхности с подкладками или в стеллажах-кассетах. Наклон пакета недопустим. Для профлиста площадка с уклоном до 3° для отвода воды.
И отдельно про хранение листа без подкладок. Лист, лежащий на полу, «запоминает» неровности основания и собственный вес. При монтаже кривизну компенсируют натяжением или подгонкой. Скрытая деформация, которой нет в сертификате, но которая есть в конструкции.
Пять ошибок, которые встречаются чаще всего
Первая: выбор по цене и «по названию». Купить лист 09Г2С дешевле рынка, получить копию сертификата без заводских штампов и обнаружить несоответствие ударной вязкости после монтажа. Название марки на бумаге не равно свойствам металла. Оригинал паспорта качества с данными завода-изготовителя и проверка лаборатории поставщика — минимальная гигиена снабженца.
Вторая: игнорирование температурного фактора. Лист, нормально работающий при +20 °C, при −40 °C может стать хрупким, если ударная вязкость партии не соответствует норме. Для холодного климата категория стали и гарантия ударной вязкости при конкретной отрицательной температуре — не перестраховка, а расчётное требование. И оно должно быть подтверждено сертификатом для соответствующей толщины и категории проката.
Третья: «нержавейка везде». Нержавеющая сталь, выбранная без учёта среды, может корродировать в хлоридсодержащих растворах или под отложениями. Замена углеродистого листа на нержавеющий без анализа среды — не решение проблемы, а её перенос на другой механизм разрушения. Вместо общей коррозии появляется питтинг или щелевая коррозия. Локально и быстрее.
Четвёртая: контакт несовместимых металлов без изоляции. Ускоренная коррозия углеродистой стали в паре с нержавеющей или алюминиевой — типичный сценарий для крепежа и узловых соединений, где «закрутили и забыли». Изолирующая прокладка стоит копейки. Ремонт узла — на порядки дороже.
Пятая: сварка листа, который для этого не предназначен. Лист 65Г не для сварных конструкций. Лист 40Х — трудносвариваемый. Лист 30ХГСА требует прогрева и термообработки. Лист Ст35 и Ст40 — ограниченно свариваемые. Если в проекте стоит сварное соединение из листа, который этого не любит, — не надо «попробовать и посмотреть». Надо согласовывать замену или менять технологию.
Что делать с этим всем
Выбор листового металлопроката для промышленного проекта сводится к трём вопросам, которые нужно задать до закупки. В каких условиях будет работать элемент — температура, среда, нагрузки, цикличность? Ответ определяет марку, класс прочности и категорию. Каким стандартом нормируется лист — ГОСТ 19281, ГОСТ 1050, ГОСТ 4543, ГОСТ 14959 или ТУ, и совпадает ли он с тем, на который рассчитывал проектировщик? Кто и как подтвердит свойства — оригинал сертификата, входной контроль, при необходимости неразрушающий контроль или лабораторный анализ?
Металлопрокат не прощает двух вещей: подмены свойств и нарушения геометрии. Первое проверяется документами и контролем. Второе — культурой логистики и складирования. Если поставщик готов обсуждать не только цену за тонну, но и стандарт, категорию стали, условия хранения и совместимость с соседними материалами — это признак инженерного подхода, а не перепродажи. Именно на этом различии и стоит строить решение по листовому металлопрокату для промышленного объекта.
